

 Eng




ختم عالي الدقة: التفاوتات والأدوات والمواد ودليل المصادر
 2026.10.22
 أخبار الصناعة
يحمل نابض تلامس من الفولاذ المقاوم للصدأ مقاس 0.4 مم لقاطع دائرة مصغر ±0.03 مم على فجوة التلامس، وحد لدغ يبلغ 0.02 مم ووسائل شرح تسطيح تبلغ 0.05 مم عبر نطاق 25 مم. قد تكون المكبس الذي يشكلها عبارة عن آلة تزن 45 طنًا، وهو أمر غير ملحوظ في ورقة المواصفات. ما يجعل هذا الجزء "عالي الدقة" في الواقع هو كل شيء يحيط بالمكبس: تخطيط الشريط، وإزالة القالب، وشهادة المادة، والمستشعر الداخلي الذي يوقف السكتة الدماغية عندما تفشل سبيكة صلبة في الإخراج، وتقرير الأبعاد الذي ينتقل مع الشحنة.
لذا فإن تعريف العمل هو كما يلي: الختم عالي الدقة عبارة عن عملية قالب تقدمية يتم فيها التحكم في التسامح الأبعاد وارتفاع الأزيز والتسطيح وقابلية التكرار من مجموعة إلى مجموعة بإحكام بما يكفي بحيث يمكن للجزء أن يذهب مباشرة إلى التجميع دون فرز أو إعادة صياغة أو فحص بنسبة 100٪. كل ما يلي يشرح كيفية تصميم هذا التحكم، وتكاليفه، وأين يفشل بهدوء، وكيف يمكن للمشتري تحديده وتأهيله دون اكتشاف المشكلات بعد ستة أسابيع من الإنتاج.
هناك ثلاثة استنتاجات تستحق الذكر قبل التفصيل:
- تم تصميم الدقة في الجزء والأداة، ولم يتم الاتصال بها بالضغط. يتم تثبيت ما يقرب من 70-80% من التسامح القابل للتحقيق من خلال هندسة الأجزاء واختيار المواد وتصميم القالب قبل الضربة الأولى.
- لا يرتبط التسامح والتكلفة خطيًا. يعد تشديد البعد غير الحرج من ± 0.20 مم إلى ± 0.05 مم مجانيًا تقريبًا؛ يمكن أن يؤدي تشديد أحد العناصر الحرجة من ±0.05 مم إلى ±0.02 مم إلى إضافة 30-60% إلى تكلفة الأدوات.
- تعود معظم حالات الهروب من الجودة في المكونات المختومة إلى تباين المواد وتآكل الأدوات، وليس إلى دقة الماكينة. نادراً ما يكون لدى المشترين الذين يديرون هذين المتغيرين حجج تسامح.
ما يعنيه الختم عالي الدقة في الممارسة العملية
لا يوجد معيار عالمي يحدد "الدقة العالية" في الختم. يرسم الموردون المختلفون الخط الفاصل في أماكن مختلفة، وهذا هو السبب في أن أمر الشراء الذي يقول ببساطة "دقة عالية" لا معنى له تقريبًا. ما يهم هو نطاق التسامح الذي تم تصميم الأدوات للاحتفاظ به خلال عملية الإنتاج، وليس فقط في العينة الأولى.
إحدى الطرق المفيدة لتأطير القدرة هي فئة التسامح، نظرًا لأن الفئة تدفع ميزانية الأدوات وطريقة الفحص والحجم الذي لا يزال الاقتصاد يعمل به.
| فئة | التسامح مع الميزة الحرجة | ارتفاع الأزيز (نموذجي) | التسطيح أكثر من 100 ملم | أجزاء تمثيلية |
|---|---|---|---|---|
| الصفائح المعدنية العامة | ± 0.20 ملم | .10.10 ملم | 0.30 ملم | الأقواس والأغطية وألواح الهيكل وألواح التثبيت |
| ختم دقيق | ± 0.05 ملم | .050.05 ملم | 0.10 ملم | أغلفة الموصلات، وعلب التدريع، والمحطات، ودعامات بسبار |
| ختم عالي الدقة | ±0.02 مم، وصولاً إلى ±0.01 مم في الميزات المحددة | .020.02-0.03 ملم | 0.05 ملم | النوابض التلامسية، ومكونات المرحل، وتصفيحات المحرك، وأغطية أجهزة الاستشعار، والتجمعات الدقيقة الصغيرة |
هناك شيئان جديران بالملاحظة في هذا الجدول. أولاً، عادة ما يكون متطلب الحرق هو القيد الأصعب في الممارسة العملية. يبدو حد الثقب الذي يبلغ 0.05 مم على جزء بسمك 0.3 مم متواضعًا حتى تأخذ في الاعتبار تآكل الثقب عبر 500000 ضربة. ثانيًا، يعتبر مؤهل "الميزات المحددة" مهمًا: لا توجد أداة تحمل ±0.01 مم في كل مكان، وسيتم اقتباس الرسم الذي يتطلبها عالميًا إما بدرجة عالية جدًا أو لا على الإطلاق.
تمتد الدقة أيضًا إلى ما هو أبعد من الرسم ثنائي الأبعاد. يمكن أن يكون الجزء مثاليًا من حيث الأبعاد ولا يزال يفشل في التجميع بسبب الالتواء أو الحدبة أو حالة الحافة أو الضغط المتبقي الذي ينفتح بعد الطلاء. يحدد المشترون ذوو الخبرة هذه الخصائص بشكل صريح.
يتم تحديد الدقة قبل بدء الطباعة
عندما يخرج جزء مختوم عن نطاق التسامح، فإن السؤال الغريزي هو "ما هو الخطأ في الآلة؟" يكاد لا يكون الجهاز أبدًا. هناك أربع روافع تتحكم في النتيجة، ويتم ضبطها بهذا الترتيب.
تصميم جزء وتصميم للتصنيع
السبب الأكثر شيوعًا لمشروع ختم عالي الدقة غير قابل للاقتباس هو الرسم الموروث من عملية التصنيع أو الصب. تتطلب الأجزاء المصنعة بشكل روتيني زوايا داخلية حادة وجيوب ضيقة عميقة وتنوع في سمك الجدار بحيث لا يمكن لقالب الختم إعادة إنتاجه اقتصاديًا. غالبًا ما تؤدي المراجعة السهلة الختم - إضافة إلى التخفيف، ونصف قطر الانحناء المعدل، والميزات المعاد توجيهها بحيث يتم وضعها في محطة واحدة - إلى إزالة التكلفة دون لمس الوظيفة.
الحد الأدنى لنصف قطر الانحناء هو فحص مبكر جيد. بالنسبة للفولاذ الطري، يمكن تحقيق نصف قطر داخلي يبلغ 0.8-1.0 مرة من سماكة المادة دون حدوث تشقق؛ بالنسبة للفولاذ المقاوم للصدأ الأوستنيتي، اترك سمكًا يصل إلى ضعفي تقريبًا بسبب تصلب العمل والظهر الزنبركي. أي شيء أكثر إحكاما يحتاج إما إلى مادة مختلفة، أو التلدين بين العمليات أو إعادة التصميم.
إزالة القالب وتخطيط الشريط
يبلغ خلوص القطع عادة 5-8% من سمك المادة لكل جانب بالنسبة للفولاذ الكربوني، وأقل قليلاً بالنسبة للفولاذ المقاوم للصدأ والنحاس، وأكثر قليلاً بالنسبة للألمنيوم. تؤدي الخلوص القليل جدًا إلى زيادة قوة التثقيب، وتسريع التآكل وإنتاج قص ثانوي ولدغ أطول؛ الكثير ينتج عنه انقلاب ووجه مكسور خشن ونتوء ينحني بدلاً من القص.
يتحكم تخطيط الشريط في التكرار بقدر ما يحكم القالب نفسه. تعمل الثقوب التجريبية التي تحدد موقع كل محطة، وعرض الناقل المناسب، وعرض الجسر المتسق بين الأجزاء، وتدفق المواد المتوازن حول الشريط على تقليل الخطأ الموضعي. في العمل عالي الدقة، غالبًا ما يتم تصميم الشريط بحيث يتم تشكيل الميزات المهمة في نفس المحطة بدلاً من إعادة تسجيلها في اتجاه مجرى النهر - كل عملية إعادة تسجيل تمثل فرصة لحدوث خطأ في التكديس.
اتساق المواد
سوف ينتج القالب المصمم لركيزة 180 HV أبعادًا مختلفة عند وصول ملف عند 220 HV، نظرًا لأن المقاييس ذات القوة الربيعية ذات قوة الخضوع. يعد اختلاف صلابة الملف إلى الملف بمقدار 20 فولتًا شائعًا في الدرجات التجارية وهو كافٍ لتغيير زاوية الانحناء بمقدار 0.5-1.5 درجة. يجب على المشترين الذين يشترون أختام عالية الدقة أن يتوقعوا شهادات المواد الواردة بالصلابة والخصائص الميكانيكية، ويجب على الموردين أخذ عينات منها. عندما تكون المتطلبات شديدة للغاية، حدد نطاق الصلابة بدلاً من مجرد درجة.
التحكم في العملية على الأرض
يموت ارتداء. عادةً ما يحتاج القالب التدريجي الذي يستخدم الفولاذ الكربوني إلى إعادة طحن كل 100000-300000 ضربة اعتمادًا على السُمك والطلاء؛ الفولاذ المقاوم للصدأ أصعب على الأدوات. إن ما يميز المورد الموثوق به عالي الدقة هو جدول إعادة الطحن الذي يعتمد على قياس ارتفاع الثقب وأبعاد الجزء، وليس عن طريق الفشل. تعد المستشعرات الداخلية للكشف عن البزاقات، وموضع الشريط، وسوء التغذية، وإشراك الطيار قياسية في الأدوات الجادة لأنها تحول حدث الخردة إلى مكبس متوقف بدلاً من 5000 قطعة مشبوهة.
سلسلة العملية وراء جزء مختوم عالي الدقة
نادرًا ما يكون الختم عالي الدقة عملية واحدة من الملف إلى صندوق الشحن. إن فهم السلسلة يساعد المشتري على معرفة مكان وجود التكلفة وأين تختبئ المخاطر.
التقطيع والثقب والتشكيل
يجمع القالب التدريجي بين التقطيع والثقب والتحزيز والثني والرسم والعملة عبر 6-20 محطة. تقوم كل محطة بتنفيذ زيادة واحدة في الشكل الهندسي، ويظل الجزء متصلاً بالشريط حتى القطع النهائي. وتأتي ميزة الدقة من عدم تحرير الجزء مطلقًا: فلا يتم إعادة تركيبه مطلقًا، لذلك يتم الحفاظ على استراتيجية مسند الإسناد بواسطة الأداة وليس بواسطة المشغل.
وظائف في الموت
تتضمن الأدوات الحديثة عالية الدقة في كثير من الأحيان وظائف كانت بمثابة عمليات ثانوية. يؤدي النقر داخل القالب، والتثبيت داخل القالب، والستاك داخل القالب، والقطع بالليزر داخل القالب للميزات التي قد تتطلب تمريرًا منفصلاً، والقياس داخل القالب للبعد الحرج، كلها إلى تقليل المعالجة. المناولة هي المكان الذي تُفقد فيه الدقة - في كل مرة يغادر فيها جزء ما جهازًا ما ويدخل إلى جهاز آخر، تظهر أداة تثبيت جديدة ومجموعة جديدة من التفاوتات.
العمليات الثانوية والتجمعات
ليس كل شيء يمكن أو ينبغي القيام به في الموت. إن إزالة الأزيز، والتدحرج، وتشكيل الخيوط، واللحام، وإدخال القوالب البلاستيكية، وتجميع عدة أجزاء مختومة في مجموعة فرعية هي خطوات شائعة في المراحل النهائية. عندما يحتاج أحد المكونات إلى نصفين مختومين، ولحام، وإدراج ملولب، وعنصر بلاستيكي، فإن دمج هذا العمل مع مورد واحد يزيل كومة التسامح التي تظهر عندما يعمل كل ثلاثة بائعين على تفسيرهم الخاص للرسم.
 التجميعات المصنعة والتجمعات الفرعية المخصصة تجميعات وتجميعات فرعية مصنعة خصيصًا تعمل على دمج الختم واللحام وتركيب المثبتات والتشطيب لتقليل كومة التسامح من العديد من البائعين. عرض المنتج →
القاعدة العملية: إذا كان التجميع يحتوي على أكثر من ثلاثة مكونات وكان التوافق بينها أمرًا بالغ الأهمية من الناحية الوظيفية، فاستخدم مصدر التجميع بدلاً من الأجزاء الفردية. إن حل الحجج ذات الأبعاد بين اثنين من الموردين الذين يدعي كل منهم أنه ضمن نطاق التسامح الخاص به أمر مكلف.
اختيار المواد يحدد سقف التسامح
لا يوجد تصميم قالب يعوض عن الركيزة غير المناسبة. تحدد المادة الزنبرك الخلفي، واللدغ الذي يمكن تحقيقه، ومعدل تآكل الأداة، ومدى تحرك الجزء بعد الطلاء أو المعالجة الحرارية.
| مادة | سمك نموذجي | القابلية للتشكيل | مقاومة التآكل | حيث يناسب |
|---|---|---|---|---|
| الفولاذ الكربوني المدلفن على البارد (SPCC / DC01) | 0.2-3.0 ملم | ممتاز | لا شيء بدون طلاء | الأقواس الداخلية والأجزاء الهيكلية والمكونات الحساسة للتكلفة |
| الفولاذ المجلفن كهربائيًا (SECC) | 0.3-2.0 ملم | جيد | معتدل | العبوات الكهربائية والهيكل والأجهزة |
| الفولاذ المجلفن بالغمس الساخن (SGCC) | 0.4-3.0 ملم | جيد | جيد | المساكن الخارجية والأجهزة الهيكلية |
| غير القابل للصدأ 301 / 304 | 0.1-2.0 ملم | معتدل, high springback | ممتاز | النوابض، والاتصالات، وقطع غيار الأجهزة والمعدات الغذائية |
| غير القابل للصدأ 316 | 0.2-1.5 ملم | معتدل | جيد جدًا، مقاوم للكلوريد | المساكن البحرية والكيميائية والطبية |
| الألومنيوم 5052 / 1060 | 0.3-3.0 ملم | جيد, low springback | جيد when anodised | العلب خفيفة الوزن، والمصارف الحرارية، والأغطية |
| النحاس C2680 / النحاس C1100 | 0.1-1.5 ملم | ممتاز | جيد | المحطات الطرفية، وأشرطة التوصيل، والاتصالات، والأجزاء الموصلة |
| ربيع الصلب 65Mn / 301 | 0.1-1.2 ملم | عادل، يتطلب تخفيف التوتر | فقير بدون طلاء | مقاطع، الينابيع، الاحتفاظ بالميزات |
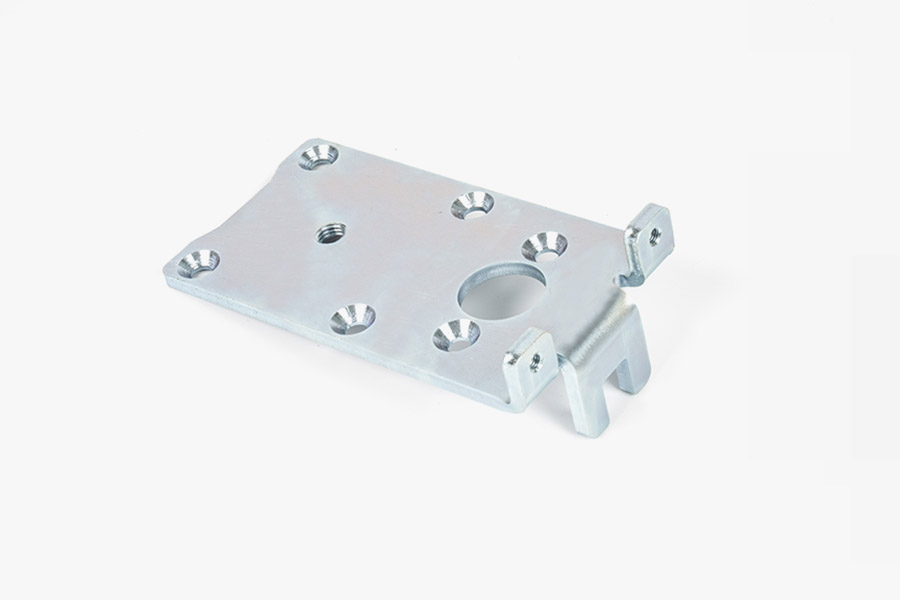
 ختم الأجزاء المعدنية للتطبيقات الدقيقة الأجزاء المعدنية المختومة بدقة للسيارات والأجهزة الإلكترونية ومعدات الطاقة الجديدة، مع دقة الأبعاد والقوة والتسطيح المناسب للإطارات والعلب والموصلات. عرض المنتج →
يتسبب قراران جوهريان في إعادة صياغة أكثر من أي قرار آخر. الأول هو استبدال درجة "قريبة بما فيه الكفاية" لتوفير التكلفة: يغير SECC بدلاً من SPCC حالة السطح والاحتكاك في القالب، ويمكنه تغيير الأبعاد المتكونة بعدة أجزاء من مئات المليمتر. والثاني هو تجاهل اتجاه الحبوب. يؤدي الانحناء الموازي لاتجاه التدحرج إلى حدوث تشققات عند أنصاف أقطار أضيق من الانحناء عبره، لذا فإن الجزء الذي يتشكل بشكل مثالي في اتجاه واحد قد يفشل عند تدوير الملف.
يعد تحمل السماكة في الملف الخام مساهمًا هادئًا آخر. عادةً ما يتم توفير الملف التجاري بـ ±0.05 مم أو ±10% من القيمة الاسمية، أيهما أكبر. بالنسبة للجزء الذي يبلغ سمكه 0.5 مم والذي يتطلب ارتفاعًا إجماليًا يبلغ ±0.03 مم، فإن تحمل الملف وحده يمكن أن يستهلك الميزانية بأكملها. يجب على المشترين في هذا النطاق تحديد درجة تحمل أكثر صرامة للسمك على المادة ويتوقعون دفع ثمنها.
كيف يتناسب التسامح مع GD&T والتفتيش معًا
يعد الرسم المليء بوسائل الشرح ± 0.02 مم بدون مسند إسناد وبدون طريقة فحص محددة بمثابة دعوة للنزاع. الأبعاد الهندسية والتسامح يحل هذه المشكلة عن طريق تحديد المسندات الوظيفية وفصل الحجم عن الشكل والاتجاه والموضع. على سبيل المثال، يُخبر وسيلة شرح الموضع التي يبلغ قطرها 0.05 مم في MMC على فتحتين للتثبيت صانع الأدوات بالضبط بما يجب أن يحققه القالب ويخبر المفتش بالضبط بما يجب قياسه - ويسمح بالتسامح الإضافي الذي لا يسمح به التسامح البسيط للصندوق الذي يبلغ ± 0.02 مم.
هناك ثلاث اتفاقيات عملية تستحق الاتفاق عليها مع أي مورد في مرحلة عرض الأسعار:
- ما هي الخصائص الحاسمة، والتي هي رئيسية والتي هي مرجعية فقط. معظم الرسومات لا تميز، لذلك يتم فحص كل شيء وكل شيء يكلف مالاً.
- تستهدف قدرة العملية الخصائص الحرجة. يعتبر Cpk البالغ 1.33 بمثابة خط أساس شائع، و1.67 لأجزاء السيارات أو الأجزاء المتعلقة بالسلامة.
- ما إذا كان فحص المادة الأولى عبارة عن تخطيط كامل الأبعاد أو فحص محدود، وما إذا كان يجب تكراره بعد أي تعديل في الأدوات.
يجب أن تتوافق معدات الفحص مع التسامح، ولا تتجاوزه كثيرًا بحيث تهيمن تكلفة القياس. يستخدم سير العمل النموذجي عالي الدقة آلة قياس إحداثيات للمقالات الأولى والهندسة المعقدة، ونظام بصري أو رؤية للملامح المسطحة والنتوءات، وجهاز عرض جانبي لنصف القطر والزوايا، واختبار خشونة الحافة وحالة السطح، ومقاييس يدوية لفحوصات التردد العالي على الخط. يكمل اختبار الصلابة وقياس سمك الطلاء الصورة للأجزاء المعالجة بالحرارة أو المطلية.
يعد التحكم في التسامح على أرضية المتجر تمرينًا إحصائيًا وليس تمرينًا للتفتيش. يُظهر فحص كل جزء من 200 جزء ورسم الأبعاد الحرجة أن تآكل الأداة يتجه لفترة طويلة قبل أن يخرج الجزء عن نطاق التسامح، وهو ما يسمح للمورد بإعادة الطحن في الحالة بدلاً من الفشل. للحصول على معالجة أعمق للتكديس والخطأ الموضعي، راجع هذا الشرح لـ التحكم في التسامح الأبعاد وأخطاء الشكل والموضع في الختم عالي الدقة .
تشطيب السطح والطلاء والتسامح الذي يستهلكونه
يضيف الطلاء المعدن. تعمل طبقة الزنك التي يبلغ سمكها 10 ميكرومتر على كل وجه على زيادة جزء من 0.50 مم إلى 0.52 مم، وهو أمر جيد بالنسبة للقوس ومميت بالنسبة لمحطة الضغط. يجب على المشترين توضيح ما إذا كانت أبعاد الرسم تنطبق قبل أو بعد الانتهاء - معظم الرسومات لا تنطبق، ويختلف الافتراض الافتراضي بين الموردين.
| إنهاء | سمك نموذجي | التأثير على الأبعاد | اعتبارات |
|---|---|---|---|
| الطلاء الكهربائي بالزنك | 5-15 ميكرومتر | يستهلك 10-30 ميكرومتر من إجمالي البدل عبر كلا الوجهين | خطر التقصف الهيدروجيني على الفولاذ الربيعي عالي القوة؛ الخبز المطلوبة |
| الزنك والنيكل | 8-15 ميكرومتر | على غرار الزنك | أداء أفضل لرش الملح، وتكلفة أعلى |
| التخميل (المقاوم للصدأ) | أقل من 1 ميكرومتر | لا يكاد يذكر | يزيل الحديد الحر. لا يغير المظهر كثيرا |
| النيكل اللاكهربائي | 3-25 ميكرومتر | موحدة، ولكن يجب أن تكون في الميزانية | جيد wear resistance and solderability |
| طلاء القصدير | 3-10 ميكرومتر | صغيرة ولكن قابلة للقياس على الميزات الجيدة | في المقام الأول لقابلية اللحام |
| معطف مسحوق / معطف إلكتروني | 40-100 ميكرومتر | هام؛ يتطلب إخفاء الميزات الهامة | يضيف الإخفاء تكلفة المناولة |
| اهتزازي / تعثر | يزيل 5-25 ميكرومتر من مادة الحافة | يغير حالة الحافة ويمكنه تدوير الزوايا | غالبًا ما يكون من الضروري إجراء وسيلة شرح لدغ |
ترتيب العمليات مهم بقدر أهمية النهاية نفسها. الطلاء بعد التشكيل أمر طبيعي. الطلاء قبل التشكيل سوف يكسر الطلاء عند كل منعطف. يجب أن يتم تخفيف الضغط على الفولاذ الزنبركي بعد التشكيل وقبل الطلاء. وعندما يكون الجزء معالجًا بالحرارة ومطليًا، فإن المعالجة الحرارية قد تحرك أبعادًا كافية لتتطلب عملية تغيير الحجم بعد ذلك.
الأدوات: مركز التكلفة الحقيقية
في الختم عالي الدقة، الأداة هي المنتج. الصحافة سلعة. القالب هو الملكية الفكرية التي تحدد ما إذا كان الجزء ضمن حدود التسامح عند السكتة الدماغية 800000 وكذلك عند السكتة الدماغية 800. عادة ما ينتهي الأمر بالمشترين الذين يتعاملون مع الأدوات كفكرة لاحقة إلى دفع ثمنها مرتين.
| نوع الأداة | محطات | الحجم الاقتصادي | تكلفة الأداة النسبية | ملاحظات |
|---|---|---|---|---|
| مرحلة واحدة | 1 | أقل من 5000 قطعة في السنة | 1× | دقة بسيطة وبطيئة وتعتمد على المشغل |
| مركب | 1 (فارغة وشكل معا) | 5000-50000 قطعة | 2-3× | جيد for flat parts with one forming step |
| تقدمية | 6-20 | 50.000 قطعة فما فوق | 5-15× | الخيار الافتراضي للعمل عالي الدقة |
| نقل | متعددة، جزء محمول بين المطابع | حجم كبير، أجزاء كبيرة | عالية | يستخدم عندما يكون الجزء كبيرًا جدًا بالنسبة للشريط |
 خدمات ختم مخصصة عالية الدقة عالية-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. عرض المنتج →
هناك خمسة مصطلحات تجارية تنتمي إلى كل مناقشة حول الأدوات، ولا يتم عادة اختيار أي منها:
- الملكية. من يملك القالب، وبأي شروط يمكن للمشتري أن يأخذه إلى مطبعة أخرى؟ الأداة التي تناسب سرير الضغط لمورد واحد فقط لها قيمة نقل محدودة.
- الحياة المتوقعة للموت. يُقتبس عادةً بالسكتات الدماغية قبل التجديد الرئيسي. تبدو الأداة المصممة لـ 300000 ضربة والأداة المصممة لـ 3000000 ضربة متشابهة في عرض الأسعار وتختلفان بشكل كبير في التكلفة لمدة خمس سنوات.
- قطع الغيار والتآكل. اللكمات والإدراج والينابيع هي مواد مستهلكة. ما إذا كان يتم تخزينها محليًا أو شحنها من الخارج يحدد وقت التعافي بعد الكسر.
- سياسة المراجعة. كم عدد التغييرات الهندسية المضمنة، وبأي سعر، والمدة التي يستغرقها تنفيذ التغيير.
- بدل إعادة. يجب تصميم القالب بمواد كافية لإعادة طحنه عدة مرات قبل الاستبدال. إن الأداة التي وصلت إلى الحد الأقصى في اليوم الأول ليس لها عمر خدمة.
عادةً ما تكون فترة إعداد الأدوات للقالب التدريجي في نطاق 6-20 محطة من 4 إلى 8 أسابيع بما في ذلك الموافقة على التجربة والمقالة الأولى، وتكون أطول عندما يتعلق الأمر بأجهزة الاستشعار الموجودة في القالب أو الكاميرات المعقدة أو تفاوتات الموضع الضيق. يجب على المشترين الذين يخططون لإطلاق منتج أن يتعاملوا مع هذه المهلة الزمنية كجزء من المسار الحرج، وليس كتفاصيل يجب حلها بعد تجميد التصميم.
متى يتفوق الختم على العمليات الأخرى، ومتى لا يتفوق عليه
الختم عالي الدقة ليس هو الحل الصحيح تلقائيًا. إنها ذات تكلفة ثابتة عالية وتكلفة متغيرة منخفضة جدًا، مما يجعلها لا تقبل المنافسة من حيث الحجم ومشكوك فيها إذا كانت أقل من بضعة آلاف من القطع.
| عملية | تكلفة الإعداد | تكلفة القطعة الواحدة 10.000 قطعة | التسامح الذي يمكن تحقيقه | أفضل فرقة صوتية |
|---|---|---|---|---|
| عالية precision progressive stamping | عالية (tooling) | منخفض جدًا | ± 0.02 ملم | 20.000 إلى عدة ملايين |
| القطع بالليزر بالإضافة إلى الثني | منخفض جدًا | متوسط | ±0.10–0.20 ملم | 1 إلى 5000 |
| التثقيب باستخدام الحاسب الآلي | منخفضة إلى متوسطة | منخفضة إلى متوسطة | ± 0.10 ملم | 500 إلى 20,000 |
| النقش الكيميائي للصور | متوسط | متوسط | ± 0.02 ملم on thin material | من 1 إلى 100000، الأجزاء الرقيقة فقط |
| يموت الصب بالإضافة إلى الآلات | عالية | منخفض | ± 0.05 ملم | 10000 وما فوق، هندسة ثلاثية الأبعاد |
نقطة التقاطع ليست ثابتة. قد تبرر شريحة مسطحة بسيطة ذات فتحتين استخدام أداة بـ 3000 قطعة لأن الأداة نفسها رخيصة الثمن. قد يحتاج القالب التقدمي المعقد المزود بنقر داخلي وثماني محطات تشكيل إلى 50000 قطعة قبل أن يسدد قيمة الأدوات. الطريقة الصادقة لاتخاذ القرار هي وضع نموذج للتكلفة الإجمالية على مدى عمر المنتج المتوقع، بما في ذلك احتمالية تغيير التصميم - تغيير التصميم رخيص مع القطع بالليزر ومكلف مع الأدوات.
يوجد مسار وسط مفيد للمنتجات التي تتراوح ما بين 2000 إلى 20000 قطعة: قم ببناء قالب متدرج باستخدام عدد أقل من المحطات وتنفيذ العمليات المتبقية، مثل النقر والتجميع، دون الاتصال بالإنترنت حتى تبرر الأحجام إضافتها. يؤدي هذا إلى إبقاء الإنفاق الأولي على الأدوات منخفضًا دون الالتزام بعملية لن يتم توسيع نطاقها.
العيوب التي تظهر في الختم عالي الدقة
تقريبًا كل عيب في الختم الدقيق له سبب معروف وإجراء مضاد معروف. ما يختلف هو ما إذا كان المورد قد قام بتجهيز العملية للقبض عليها مبكرًا. يغطي الجدول أدناه حالات الفشل التي يتم العثور عليها غالبًا في الفحص الوارد.
| عيب | السبب المعتاد | الوقاية |
|---|---|---|
| لدغ فوق الحد | ثقب أو قالب متآكل، إزالة غير صحيحة | الخلوص بنسبة 5-8% لكل جانب، وإعادة الطحن المجدولة، ومراقبة ارتفاع الثقب كإتجاه |
| الانجراف الأبعاد عبر المدى | تآكل الأداة، خطأ في تغذية الشريط، اختلاف الصلابة الواردة | استشعار تجريبي داخلي، SPC للأبعاد الحرجة، شهادات المواد مع نطاق الصلابة |
| فشل الالتواء والتسطيح | الإجهاد المتبقي غير المتساوي، والتشكيل غير المتماثل، ودعم الشريط الضعيف | تخطيط الشريط المتوازن، التلدين لتخفيف الضغط، التسوية في الخط |
| سحب سبيكة وعلامات الموت | تخفيف البزاقة غير كافٍ، وهندسة القالب سيئة، والتشحيم الضعيف | أجهزة استشعار للكشف عن سبيكة، استخراج الفراغ، المعالجة السطحية للقالب |
| الخدوش والغضب | التشحيم غير الكافي، والأسطح الخشنة | الأدوات المغلفة (TiN، DLC)، مادة تشحيم مطابقة للمادة |
| تشقق عند الانحناءات | نصف قطر الانحناء أقل من الحد الأدنى، المادة صلبة للغاية، اتجاه الحبوب | نصف قطر لا يقل عن 0.8-1.0 مرة من السُمك في الفولاذ الطري، ومرتين في الفولاذ المقاوم للصدأ؛ تصلب بين العمليات |
| تصفيح تقرحات أو التصاق ضعيف | زيوت التشحيم المتبقية، المعالجة المسبقة غير كافية | دورة تنظيف محددة قبل الطلاء، واختبار الالتصاق على المادة الأولى |
هناك عيب واحد يستحق ذكره بشكل منفصل لأنه غير مرئي عند الختم ويظهر لاحقًا: الإجهاد المتبقي. يمكن قياس الجزء المشكل بشكل مثالي في يوم الإنتاج ويتم فتحه أو لفه بعد الطلاء أو بعد المعالجة الحرارية أو بعد بضعة أسابيع من التخزين. عندما يكون التسطيح مهمًا من الناحية الوظيفية، اطلب التلدين لتخفيف الضغط وإجراء فحص التسطيح بعد الانتهاء، وليس قبل ذلك.
إنشاء طلب عرض الأسعار (RFQ) الذي يُرجع رقمًا قابلاً للتسعير
معظم تأخيرات عرض الأسعار يكون سببها الاستفسار، وليس المورد. يحتوي الطلب الكامل لعرض الأسعار للختم عالي الدقة على ما يلي، ويمكن للمورد الذي يستلمه الرد عادةً في غضون ثلاثة إلى خمسة أيام عمل.
- رسم ثنائي الأبعاد مع GD&T الكامل ومسندات الإسناد ومعيار التسامح المعلن، بالإضافة إلى نموذج ثلاثي الأبعاد حيث تكون الهندسة معقدة.
- درجة المادة، والسمك مع التسامح، ونطاق المزاج أو الصلابة، والمعيار المطبق.
- متطلبات تشطيب السطح، بما في ذلك ما إذا كانت الأبعاد تنطبق قبل الطلاء أو بعده.
- الحجم السنوي وحجم إصدار الطلب والعمر المتوقع للمنتج. تحدد هذه الأرقام الثلاثة استهلاك الأدوات أكثر من أي شيء آخر في الرسم.
- تم وضع علامة واضحة على الخصائص المهمة للوظيفة. كل شيء آخر يمكن التعامل معه كمرجع لأغراض الاقتباس.
- متطلبات توثيق الجودة: تقرير المقالة الأولى، خطة التحكم، شهادات المواد، مستوى PPAP إن أمكن.
- متطلبات التعبئة والتغليف ووضع العلامات، بما في ذلك أي مخطط للحاويات القابلة للإرجاع.
- الوجهة ومصطلحات التجارة الدولية، حيث أن تعبئة الصادرات والشحن تؤثر على تكلفة الهبوط بشكل كبير.
- السعر المستهدف وتاريخ بدء الإنتاج المستهدف، إذا تم تحديدهما. سيقوم الموردون بتصميم العملية حول كليهما.
الإغفال الأكثر شيوعًا هو ملف تعريف الحجم. يختلف عرض الأسعار المبني على 100000 قطعة سنويًا والآخر المبني على 2000 قطعة سنويًا مع الإصدارات الشهرية بأكثر من عامل اثنين على سعر القطعة الواحدة، نظرًا لأن الإعداد واستهلاك الأدوات وتكرار الفحص موزعة على كميات مختلفة جدًا. إن إعطاء رقم واحد يدعو إلى عرض أسعار للرقم الفردي، ومفاجأة عند وصول الإصدارات الفعلية.
هيكل التكلفة: ما الذي تدفع مقابله فعليًا
إن فهم هيكل التكلفة يجعل التفاوض أكثر إنتاجية، لأنه ينقل المناقشة من "خفض السعر بنسبة 8%" إلى "أي من هذه العناصر يمكن تغييره".
- مادة. عادة ما يكون 25-45% من سعر القطعة، مدفوعًا بالدرجة والسمك واستخدام عرض الملف وقيمة استرداد الخردة. تخطيط الشريط الذي يقلل الخردة من 30% إلى 22% يستحق أكثر من معظم مفاوضات الأسعار.
- استهلاك الأدوات. ينتشر عبر الحجم المقتبس. هذا هو المكان الذي تكون فيه افتراضات الحجم أكثر أهمية.
- وقت الصحافة. عدد الضربات في الدقيقة مضروبًا في عدد المحطات التي يشغلها الجزء. إن الجزء الذي يمكن إنتاجه في قالب مكون من 12 محطة يعمل بمعدل 300 ضربة في الدقيقة هو أرخص بشكل كبير من الجزء الذي يتطلب 20 محطة بمعدل 120 ضربة في الدقيقة.
- العمليات الثانوية. يعتبر التنصت وإزالة الأزيز واللحام والطلاء والتجميع حساسة للعمالة وعادةً ما تحمل هوامش أعلى من الختم نفسه.
- تقتيش. في كثير من الأحيان الاستهانة بها. إن الجزء الذي يحتوي على 40 خاصية يمكن فحصها في كل مجموعة يكلف إصداره أكثر بكثير من إصدار جزء يحتوي على أربع خصائص.
- التعبئة والتغليف والخدمات اللوجستية. تضيف تعبئة الصادرات، والمواد المجففة، ومنع الصدأ، والشحن من الميناء إلى الوجهة نسبة مئوية واضحة إلى تكلفة الشحن، خاصة بالنسبة للأجزاء منخفضة القيمة.
هناك تكاليف مخفية تستحق الاهتمام أثناء التفاوض. توجد افتراضات معدل الخردة داخل سعر القطعة ونادرا ما يتم الكشف عنها؛ إن السؤال عن معدل الخردة المفترض هو سؤال مشروع وكاشف. أما توحيد الشحنات فهو الآخر: يمكن للمورد الذي يقع بالقرب من ميناء حاويات رئيسي أن يجمع الشحنات ويقلل تكلفة الهبوط بطرق لا يظهرها عرض الأسعار.
مؤهلات المورد: المستندات المطلوبة
يجب أن يكون مورد الختم عالي الدقة قادرًا على إنتاج ما يلي دون بحث داخلي طويل. إذا كان أي بند يتطلب التصعيد، فهذه في حد ذاتها معلومات حول المنظمة.
- شهادة نظام إدارة الجودة مع اسم جهة إصدار الشهادات والنطاق الذي يغطي ختم المعدن.
- شهادات المواد لمجموعة الحرارة أو الملف المحددة المستخدمة في المادة الأولى.
- تقرير فحص المادة الأولى مع القيم المقاسة مقابل كل خاصية مسموح بها، وليس علامات النجاح/الفشل.
- خطة التحكم في العمليات التي تحدد الخصائص التي يتم فحصها، وعدد المرات، وبأي أداة.
- قائمة المعدات مع حمولة الضغط، والحد الأقصى لحجم السرير، ومعدل السكتة الدماغية، وقدرة ارتفاع القالب - وهذا يوضح ما إذا كانت الأدوات مناسبة بالفعل أم لا.
- سجلات الإجراءات التصحيحية من مشكلات العملاء الأخيرة. المورد الذي ليس لديه مشكلات مسجلة يكون إما جديدًا أو لا يقوم بتسجيلها.
- قائمة الموردين الفرعيين للطلاء والمعالجة الحرارية وأي عملية الاستعانة بمصادر خارجية، حيث أن معظم الهروب الجودة تنشأ خارج مصنع الختم.
- تعبئة العينات ومعايير تحديد الهوية، بما في ذلك إمكانية تتبع الدفعة من الملف إلى الكرتون.
إن عملية التدقيق أو الإرشادات التفصيلية عبر الفيديو تستحق أكثر من مجرد مجموعة مستندات. إن مشاهدة كيفية فصل الخردة، وما إذا كانت القوالب مخزنة على رفوف مع إرفاق سجلات الصيانة، وما إذا كانت منطقة الفحص مفصولة عن أرضية الإنتاج، تخبر المشتري ذي الخبرة عن القدرة أكثر من الشهادة.
العمل مع أحد موردي الختم في نينغبو
نينغبو هي واحدة من أكثر الأماكن العملية في الصين للحصول على الأجزاء المعدنية المختومة، ويرجع ذلك إلى حد كبير إلى الخدمات اللوجستية. يتعامل الميناء مع حجم كبير جدًا من حركة الحاويات، ويمكن للمصنع الذي يقع على بعد حوالي 25 كيلومترًا من الميناء نقل البضائع التامة الصنع من خط الإنتاج إلى ساحة الحاويات في يوم واحد. بالنسبة لبرامج التصدير ذات نوافذ الشحن الضيقة، فإن هذا القرب يزيل فئة من التأخير لا يمكن للموردين الداخليين تجنبها.
Ningbo Mingli Electric Technology Co., Ltd. هي شركة تصنيع وتجارة تأسست في عام 2017، وتعمل في الأجزاء المعدنية المختومة وأجزاء الصفائح المعدنية والتجميعات المصنعة، بقدرة معلنة تزيد عن 5000 طن سنويًا وفريق مكون من أكثر من 50 شخصًا. يغطي نطاق العملية المعلن للشركة خمسة مسارات تحدد فئات المنتجات: الختم عالي الدقة للأجزاء المعدنية المختومة، ومعالجة الصفائح المعدنية لمكونات الصفائح المعدنية، ومعالجة الخيوط الداخلية، واللحام ومعالجة البلاستيك التي تدعم أعمال التجميع. يعتمد التطوير على الطلب - حيث يتم تصنيع الأجزاء وفقًا لرسومات العملاء أو العينات وليس من الكتالوج - والأعمال المعلنة للشركة موجهة نحو التصدير عبر أوروبا والأمريكتين وجنوب شرق آسيا والشرق الأوسط.
بالنسبة للمشترين، يكون هذا الملف التعريفي مفيدًا للغاية في ثلاث حالات. أولاً، عندما يتم تصميم أحد المكونات في عملية واحدة ويحتاج إلى تحسينه للختم، نظرًا لأن مسار التطوير المخصص يسمح بالمشاركة المبكرة في التصميم. ثانيًا، عندما يتطلب الجزء أكثر من عملية واحدة - على سبيل المثال، شريحة مختومة بإدخال ملولب وتعزيز ملحوم - والدمج يتجنب مجموعة التسامح في التعامل مع ثلاثة موردين. ثالثًا، عندما تقع الأحجام بين مجموعة القطع بالليزر ذات الدفعة الصغيرة ومجموعة الأدوات المخصصة ذات الحجم الكبير جدًا، حيث يمكن للمورد الذي يتمتع بقدرة ضغط مرنة ومزيج من أنواع القوالب أن يكون أكثر اقتصادًا من أي من الطرفين.
لا تزال إجراءات العناية الواجبة المعتادة سارية، ولا ينبغي تخطي أي منها على أساس ملف تعريف الشركة. اطلب شهادة إدارة الجودة ونطاقها، وتأكد من الشهادات المحددة التي يتم الاحتفاظ بها بدلاً من المفترضة، واطلب قائمة المعدات مقابل حجم الجزء الخاص بك وحمولته، واسأل مباشرة عن العمليات التي يتم تنفيذها داخل الشركة وتلك التي يتم التعاقد عليها من الباطن. اسأل أيضًا عن افتراض معدل الخردة في عرض الأسعار والفاصل الزمني لإعادة الطحن للقالب الذي سيشغل الجزء الخاص بك. عادة ما يكون المورد الذي يجيب على هذه الأسئلة الأربعة بوضوح هو المورد الذي يتحكم في عمليته.
يكافئ الختم عالي الدقة المشترين الذين يتعاملون معه على أنه عملية شراء هندسية وليس شراء سلعة. التسامح الذي تتلقاه هو التسامح الذي تم تصميم الأداة للاحتفاظ به، وتعكس الأداة الرسم الذي قدمته والمادة التي حددتها والحجم الذي التزمت به. إن الحصول على هذه المدخلات الثلاثة مباشرة قبل قطع النرد يستحق أكثر من أي تفاوض على السعر يتم إجراؤه بعد ذلك.
التسلسل العملي قصير. حدد الخصائص المهمة واترك الباقي مرجعًا. اختر درجة المادة وسمكها الذي يترك مجالًا للعملية. وافق على طريقة التفتيش وهدف القدرة والوثائق قبل المقالة الأولى، وليس بعد الشكوى الأولى. وتأكد كتابيًا من يملك الأداة، والمدة المتوقعة لاستمرارها، وماذا يحدث عندما يتغير التصميم. افعل ذلك، وسيتوقف ±0.02 مم الموجود على الرسم عن كونه خطرًا ويبدأ في كونه أحد المواصفات.



معلومات عنا
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

حقوق الطبع والنشر © Ningbo Mingli Electric Technology Co. ، Ltd. All rights reserved.
